


Любое планирование на уровне ERP ограничивается лишь формированием объемного месячного (декадного) плана. Корректировать такие планы оперативно не удается, вот почему их реализация предполагает строгую исполнительскую дисциплину во всех вовлеченных в производственную цепочку подразделениях предприятия. Т.е. можно говорить об организации производства, контролируемого ERP, как производства с определенным запасом «устойчивости» по отношению к возникающим отклонениям от составленного объемного плана. Вся тяжесть при этом ложится на исполнителей: «как хочешь, но плановое задание к рассчитанному сроку выполни!» И, что особенно важно, ERP, выдав задание всем подразделениям, при возникновении потребности в корректировке планов, не в состоянии с этим справиться, т.к. любой пересчет даст ту же картину общего задания – задания в объемах, но не в детальных сроках по изделиям и операциям, что требуется для управления на уровне цехов.
Планирование в APS
С точки зрения точного планирования работ на предприятиях интерес представляют системы классов APS (Advanced Planning & Scheduling Systems) и MES (Manufacturing Execution Systems).
APS-системы, появившиеся на рынке в середине 90-х годов, являются уже непосредственным инструментом планирования работ на предприятии. Несмотря на однозначное обозначение, многие авторы и даже разработчики трактуют это название по-разному: «оптимизированное производственное планирование», «усовершенствованное планирование», «улучшенное планирование», «расширенное планирование», «оптимизированное и синхронное планирование», «точное планирование», «оперативное планирование» и даже «аккуратное планирование»!
Согласитесь, толкований столь много, что возникает вопрос – в чем, собственно, дело? По сравнению с чем расширенное, усовершенствованное, насколько точное, с чем синхронное, что оптимизируется и насколько оперативное?
Расширенное и усовершенствованное. В начале 90-х годов после первых опытов внедрения ERP, осмысления преимуществ и недостатков планирования по стандарту MRPII предприятия столкнулись с основной проблемой – достоверность планирования. Достоверность и точность во времени. Динамика рынка, веяния концепции JIT потребовали от предприятий более точных сроков поставок, полноценного участия в управлении цепочкой поставок. Несовершенство методов планирования с помощью MRPII потребовали пересмотра «ценностей» – что важно при планировании? Скорость, противоречащая ей точность, и для чего нужны эти показатели? Выяснилось, что без решения задачи управления поставками, без возможности прогнозирования точных дат выпуска продукции предприятие представляет собой вещь в себе. Поэтому основной целью для систем планирования нового поколения – APS являлось решение задач автоматизации управления цепочками поставок (SCM – Supply Chain Management), причем этот функционал APS, реализуемый за счет возможности планирования всех работ во времени с учетом загрузки мощностей, имеет двойное назначение – он реализуется как для предприятия, выступающего объектом всей цепочки на динамичном рынке товаров, так и для объектов самого предприятия – цехов, участков и подразделений. Таким образом, возможности планирования в APS расширены и усовершенствованы относительно стандарта MRPII.
Синхронность. Понятие синхронности нужно понимать в APS, с одной стороны, как возможность планирования материалов, ресурсов и одновременно построение расписания с учетом реальной загрузки оборудования во времени. С другой стороны, синхронность выражается еще и в том, что расписания строятся для всех подразделений предприятия, с учетом сроков поставок партнеров и расписания для всех этих производственных структур являются всегда взаимоувязанными во времени, поскольку они получаются из общего расписания работы всего предприятия.
Оперативность. Оперативность для APS – это возможность за кратчайшее время определить по тому или иному заказу срок его изготовления. Оперативность в плане диспетчерского контроля и оперативного пересчета расписаний к APS, как правило, никакого отношения не имеет, поскольку, если не меняются внешние ограничения (нарушение сроков поставок со стороны партнеров, другие непредвиденные задержки) и в портфель заказов каждые пять минут не вносится новое изделие, то пересчет расписаний ничего не даст. Учет же внутренних возмущений со стороны многочисленных подразделений (поломки оборудования, брак на операциях и т.п.) может привести у существенному утяжелению контура диспетчирования при существующей размерности задачи.
Точность и оптимизация. Точность и оптимальность формируемых расписаний – прерогатива алгоритмов любой системы планирования.
По сравнению с алгоритмами MRPII, алгоритмы APS при составлении расписаний одновременно учитывают как потребности материалов, так и мощности предприятия с учетом их текущей и спланированной загрузки. В алгоритмах APS учитываются переналадки и некоторые другие параметры технологической среды, которые пессимисты почему-то называют «ограничениями».
В адрес алгоритмов APS встречается немало заслуженных эпитетов, но в ряде случаев в порыве восторга этим системам приписываются особенности, которые ставят в тупик даже специалистов. В частности, говорится, что в основе алгоритмов APS-систем лежат имитационные модели, нейросетевые модели, планирование на основе базы знаний, модные ныне эвристические методы типа генетических алгоритмов, моделирования отжига и даже линейное программирование (!).
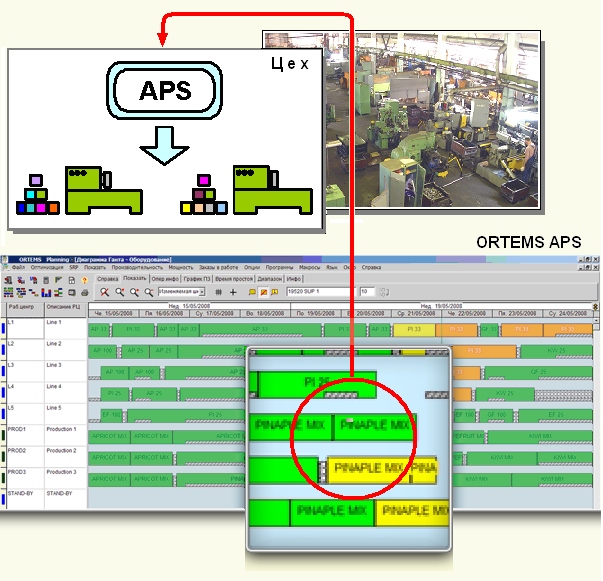
Рисунок 2. APS: Расчет укрупненного расписания работ для производственных подразделений.
На самом деле алгоритм построения расписаний в APS достаточно прост [4]. Есть множество операций для всего множества выпускаемых изделий, множество станков и на каждые изделия есть ограничения – по срокам выпуска, по наличию материала и т.п. Ограничения разделяются на важные и не очень. Вначале, на первом проходе алгоритма составляется расписание с учетом выполнимости важных ограничений, например, отсутствие нарушение сроков поставок. Если расписание получено, то оно считается допустимым и принимается в качестве базового для дальнейшей «оптимизации» – на последующих проходах алгоритма проводится попытка учесть оставшиеся менее важные ограничения.
На самом деле это не оптимизация. Это не что иное, как итерационный процесс получения допустимого расписания с учетом новых ограничений, вносимых на новой итерации, т.е. весьма несложная эвристика. В ряде случаев процесс планирования упрощают еще сильнее – сначала планируют одну деталь, потом другую, до тех пор, пока все множество деталей не будет спланировано. Оценка полученных расписаний относительно действительного оптимума при этом может быть достаточно низкой, но надо отметить, что если мы составляем расписание для нескольких тысяч единиц оборудования из сотен тысяч операций на месяц или полгода, то с этим фактом можно смириться. Особенно если учесть, что на последующем этапе за фактическую реализацию производственного расписания будут отвечать MES-системы. Таким образом, упростив алгоритм построения расписания, разработчики APS дали возможность в пределах существующих вычислительных мощностей получать допустимые расписания и более-менее точно прогнозировать сроки поставок.
При этом APS-системы не ставят себе более сложных задач вроде минимизации в построенных расписаниях времен переналадок, транспортных операций, уменьшения количества задействованного оборудования и т.п., поскольку учет этих требований неминуемо приведет к утяжелению алгоритмов и невозможности за кратчайшее время получать расписания для больших размерностей. В связи с этим APS-системы имеют на своем вооружении крайне ограниченный состав критериев планирования. Надо отметить, что и эта существующая возможность получения хотя бы допустимых расписаний (в пределах получаса) не зря появилась в середине 90-х годов. Увеличение производительности вычислительных машин с одновременным снижением их стоимости, в очередной раз, явилось катализатором прогресса в области управления производством.
Другие особенности. Хотя и говорится, что APS может перепланировать, но во-первых контур диспетчирования есть не у всех APS-систем, во-вторых, частота перепланирования в APS обусловлена частотой появления новых заказов (обратная связь в режиме реального времени для APS считается избыточной), в отличии от MES, которые делают эту операцию гораздо чаще (для задачи значительно меньшей размерности, корректируя планы лишь отдельных цехов), поскольку реагируют на любое изменение хода технологического процесса. Постоянные коррекции планов производства – это типичное явлений для производств мелкосерийного и единичного типов; их часто именуют в литературе «позаказными». Заметим, что для создания более точного контура обратной связи с «позаказным» производством поставщики APS-систем в некоторых случаях используют интеграцию с MES-системами.
Горизонт планирования в APS редко указывают однозначным – смена, неделя, месяц, до полугода. Но как бы ни гадали относительно «средней величины» горизонта планирования, для APS-систем он определяется предельно просто, – исходя из основной задачи, функционала системы, которым является управление цепочками поставок. Длительность горизонта планирования в APS-системах – это всегда разница во времени между моментами выдачи наиболее дальних заказов из всего портфеля заказов предприятия и текущей датой, поскольку при появлении нового заказа и соответствующем пересчете всего расписания, надо определить не только сроки его изготовления, но и возможность ненарушения сроков выполнения уже запущенных заказов.
Итак, именно эти новые возможности, обусловленные необходимостью управления цепочками поставок, явились причиной того, что темпы роста APS-систем стали значительно опережать темпы роста решений в сегменте ERP. Наряду с зарубежными системами (Berclain, Chesapeake Decision Sciences, CSC, Fygir, i2 Technologies, Manugistics, Numetrix, Optimax, Ortems, Preactor, Pritsker, Paragon Management Systems, ProMIRA, Red Pepper Software, Thru-Put Technologies и др.) в последние годы стали появляться и отечественные продукты (infor:APS, Adexa eGPS и др.). Опасения в том, что APS вырастут до новых ERP были, пожалуй, только у журналистов, поскольку изначально было ясно, что APS-системы не отвечают за финансы, закупки, документооборот и другие транзакционные функции ERP, но ведущие производители ERP-систем (People Soft, SAP, Oracle, SSA Global, JD Edwards, Marcam и др.) среагировали достаточно быстро и отметились в желании совместного использования своих решений с продуктами APS. Постепенно это сотрудничество переросло в естественную потребность интеграции на уровне ядра планирования ERP, которое может быть заменено APS-системой. В то же время APS может поставляться как отдельный продукт.
Укрупненная схема взаимодействия ERP и APS приведена на рисунке 3.
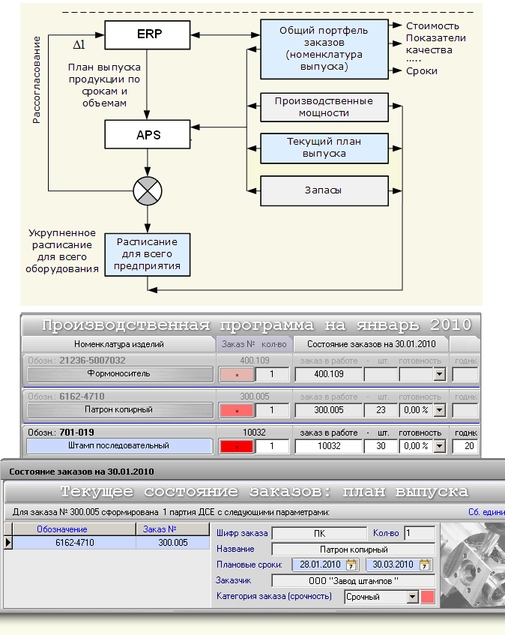
Рисунок 3. Укрупненная схема взаимодействия ERP и APS. Пример производственной программы с сроками запуска-выпуска изделий.
Организующим элементом на приведенной схеме является ERP-система, исполняющая роль как учетно-информационной системы, так и системы управления. В ее задачи входит формирование портфеля заказов из востребованной рынком продукции.
Необходимым этапом при формировании портфеля заказов является оценка возможности выполнения того или иного заказа, обладающего такими свойствами, как стоимость, сроки изготовления, объемы, параметры качества, соответствие требуемым техническим условиям и пр. Данная оценка проводится как с помощью несложных логистических инструментов, позволяющих определить возможность выполнения заказа с точки зрения существующего на предприятии уровня технологии (или – технологического уклада), возможности приобретения материалов и комплектующих, так и силами APS-систем, задача которых – определить возможность выполнения заказа во времени с учетом занятости производственных мощностей. При этом составляется расписание работ, необходимых для изготовления анализируемой продукции, для различных цехов предприятия. Расписание для вновь поступающей в портфель заказов продукции составляется с учетом того, что для ранее запланированных к производству заказов не пересматриваются моменты запуска и выпуска, т.е. при планировании используются либо существующие резервы времени, либо планирование изготовления предполагается на момент освобождения требуемых ОЦ от ранее запущенных в производство заказов. Если полученные в результате планирования предполагаемые сроки изготовления устраивают заказчика, то данная продукция поступает в портфель заказов, а затем включается в производственную программу. В противном случае рассматриваемая продукция не может быть принята в состав портфеля заказов.
В итоге соответствующие производственные подразделения получают от APS-системы в качестве плана определенный объем продукции, которую надо изготовить в указанные сроки. APS-система составляет планы, как правило, в момент поступления нового заказа. План по выпуску принятого к производству изделия спускается в те цехи, в которых должны быть изготовлены те или иные детали и сборочные единицы (ДСЕ) данного изделия.
В результате тандем ERP+APS позволяет сформировать не только производственную программу (план выпуска продукции), но и построить укрупненное расписание работ для всего предприятия. За счет более точного пооперационного планирования, т.е. расчета производственного расписания, APS, опираясь на информацию о состоянии поставок, запасов и наличия производственных мощностей, уточняет плановые сроки запуска-выпуска изделий. Возникающие рассогласования этих сроков с требованиями текущей производственной программы приводит к необходимости коррекции плановых сроков на уровне ERP.
Продолжение следует...
Публикуется с разрешения Фролова Е. Б.
Литература:
1. Производственный менеджмент. Под ред. С. Д. Ильенковой.-М.: ЮНИТИ-ДАНА, 2000. - 583с.
2. Тимковский В.Г. Дискретная математика в мире станков и деталей. – Наука, М.: 1002. – 144с.
3. Гаврилов Д.А. Управление производством на базе стандарта MRP II. – СПб.: Питер, – 2003. – 352с.
4. Бермудес Дж. Системы оптимизированного производственного планирования: новая причуда или прорыв в области управления производством и цепочками поставок? Производственный обзор. AMR Research.
5. Фролов Е.Б., Загидуллин Р.Р. MES-системы как они есть или Эволюция систем планирования производства. // Генеральный директор, № 4, 2008, с. 84-91.
6. Загидуллин, Р.Р. Оперативно-календарное планирование в гибких производственных системах /Под. ред. В.Ц. Зориктуева. – М.: Изд-во МАИ, 2004. – 208с.
Об авторах:
Фролов Евгений Борисович © 2010, д.т.н., профессор, Московский государственный технологический университет "СТАНКИН", кафедра "Информационные технологии и вычислительные системы".
Загидуллин Равиль Рустэм-бекович © 2010, д.т.н., профессор, Уфимский государственный авиационный технический университет (УГАТУ), кафедра "Автоматизация технологических процессов".
Планирование в APS
С точки зрения точного планирования работ на предприятиях интерес представляют системы классов APS (Advanced Planning & Scheduling Systems) и MES (Manufacturing Execution Systems).
APS-системы, появившиеся на рынке в середине 90-х годов, являются уже непосредственным инструментом планирования работ на предприятии. Несмотря на однозначное обозначение, многие авторы и даже разработчики трактуют это название по-разному: «оптимизированное производственное планирование», «усовершенствованное планирование», «улучшенное планирование», «расширенное планирование», «оптимизированное и синхронное планирование», «точное планирование», «оперативное планирование» и даже «аккуратное планирование»!
Согласитесь, толкований столь много, что возникает вопрос – в чем, собственно, дело? По сравнению с чем расширенное, усовершенствованное, насколько точное, с чем синхронное, что оптимизируется и насколько оперативное?
Расширенное и усовершенствованное. В начале 90-х годов после первых опытов внедрения ERP, осмысления преимуществ и недостатков планирования по стандарту MRPII предприятия столкнулись с основной проблемой – достоверность планирования. Достоверность и точность во времени. Динамика рынка, веяния концепции JIT потребовали от предприятий более точных сроков поставок, полноценного участия в управлении цепочкой поставок. Несовершенство методов планирования с помощью MRPII потребовали пересмотра «ценностей» – что важно при планировании? Скорость, противоречащая ей точность, и для чего нужны эти показатели? Выяснилось, что без решения задачи управления поставками, без возможности прогнозирования точных дат выпуска продукции предприятие представляет собой вещь в себе. Поэтому основной целью для систем планирования нового поколения – APS являлось решение задач автоматизации управления цепочками поставок (SCM – Supply Chain Management), причем этот функционал APS, реализуемый за счет возможности планирования всех работ во времени с учетом загрузки мощностей, имеет двойное назначение – он реализуется как для предприятия, выступающего объектом всей цепочки на динамичном рынке товаров, так и для объектов самого предприятия – цехов, участков и подразделений. Таким образом, возможности планирования в APS расширены и усовершенствованы относительно стандарта MRPII.
Синхронность. Понятие синхронности нужно понимать в APS, с одной стороны, как возможность планирования материалов, ресурсов и одновременно построение расписания с учетом реальной загрузки оборудования во времени. С другой стороны, синхронность выражается еще и в том, что расписания строятся для всех подразделений предприятия, с учетом сроков поставок партнеров и расписания для всех этих производственных структур являются всегда взаимоувязанными во времени, поскольку они получаются из общего расписания работы всего предприятия.
Оперативность. Оперативность для APS – это возможность за кратчайшее время определить по тому или иному заказу срок его изготовления. Оперативность в плане диспетчерского контроля и оперативного пересчета расписаний к APS, как правило, никакого отношения не имеет, поскольку, если не меняются внешние ограничения (нарушение сроков поставок со стороны партнеров, другие непредвиденные задержки) и в портфель заказов каждые пять минут не вносится новое изделие, то пересчет расписаний ничего не даст. Учет же внутренних возмущений со стороны многочисленных подразделений (поломки оборудования, брак на операциях и т.п.) может привести у существенному утяжелению контура диспетчирования при существующей размерности задачи.
Точность и оптимизация. Точность и оптимальность формируемых расписаний – прерогатива алгоритмов любой системы планирования.
По сравнению с алгоритмами MRPII, алгоритмы APS при составлении расписаний одновременно учитывают как потребности материалов, так и мощности предприятия с учетом их текущей и спланированной загрузки. В алгоритмах APS учитываются переналадки и некоторые другие параметры технологической среды, которые пессимисты почему-то называют «ограничениями».
В адрес алгоритмов APS встречается немало заслуженных эпитетов, но в ряде случаев в порыве восторга этим системам приписываются особенности, которые ставят в тупик даже специалистов. В частности, говорится, что в основе алгоритмов APS-систем лежат имитационные модели, нейросетевые модели, планирование на основе базы знаний, модные ныне эвристические методы типа генетических алгоритмов, моделирования отжига и даже линейное программирование (!).
Рисунок 2. APS: Расчет укрупненного расписания работ для производственных подразделений.
На самом деле алгоритм построения расписаний в APS достаточно прост [4]. Есть множество операций для всего множества выпускаемых изделий, множество станков и на каждые изделия есть ограничения – по срокам выпуска, по наличию материала и т.п. Ограничения разделяются на важные и не очень. Вначале, на первом проходе алгоритма составляется расписание с учетом выполнимости важных ограничений, например, отсутствие нарушение сроков поставок. Если расписание получено, то оно считается допустимым и принимается в качестве базового для дальнейшей «оптимизации» – на последующих проходах алгоритма проводится попытка учесть оставшиеся менее важные ограничения.
На самом деле это не оптимизация. Это не что иное, как итерационный процесс получения допустимого расписания с учетом новых ограничений, вносимых на новой итерации, т.е. весьма несложная эвристика. В ряде случаев процесс планирования упрощают еще сильнее – сначала планируют одну деталь, потом другую, до тех пор, пока все множество деталей не будет спланировано. Оценка полученных расписаний относительно действительного оптимума при этом может быть достаточно низкой, но надо отметить, что если мы составляем расписание для нескольких тысяч единиц оборудования из сотен тысяч операций на месяц или полгода, то с этим фактом можно смириться. Особенно если учесть, что на последующем этапе за фактическую реализацию производственного расписания будут отвечать MES-системы. Таким образом, упростив алгоритм построения расписания, разработчики APS дали возможность в пределах существующих вычислительных мощностей получать допустимые расписания и более-менее точно прогнозировать сроки поставок.
При этом APS-системы не ставят себе более сложных задач вроде минимизации в построенных расписаниях времен переналадок, транспортных операций, уменьшения количества задействованного оборудования и т.п., поскольку учет этих требований неминуемо приведет к утяжелению алгоритмов и невозможности за кратчайшее время получать расписания для больших размерностей. В связи с этим APS-системы имеют на своем вооружении крайне ограниченный состав критериев планирования. Надо отметить, что и эта существующая возможность получения хотя бы допустимых расписаний (в пределах получаса) не зря появилась в середине 90-х годов. Увеличение производительности вычислительных машин с одновременным снижением их стоимости, в очередной раз, явилось катализатором прогресса в области управления производством.
Другие особенности. Хотя и говорится, что APS может перепланировать, но во-первых контур диспетчирования есть не у всех APS-систем, во-вторых, частота перепланирования в APS обусловлена частотой появления новых заказов (обратная связь в режиме реального времени для APS считается избыточной), в отличии от MES, которые делают эту операцию гораздо чаще (для задачи значительно меньшей размерности, корректируя планы лишь отдельных цехов), поскольку реагируют на любое изменение хода технологического процесса. Постоянные коррекции планов производства – это типичное явлений для производств мелкосерийного и единичного типов; их часто именуют в литературе «позаказными». Заметим, что для создания более точного контура обратной связи с «позаказным» производством поставщики APS-систем в некоторых случаях используют интеграцию с MES-системами.
Горизонт планирования в APS редко указывают однозначным – смена, неделя, месяц, до полугода. Но как бы ни гадали относительно «средней величины» горизонта планирования, для APS-систем он определяется предельно просто, – исходя из основной задачи, функционала системы, которым является управление цепочками поставок. Длительность горизонта планирования в APS-системах – это всегда разница во времени между моментами выдачи наиболее дальних заказов из всего портфеля заказов предприятия и текущей датой, поскольку при появлении нового заказа и соответствующем пересчете всего расписания, надо определить не только сроки его изготовления, но и возможность ненарушения сроков выполнения уже запущенных заказов.
Итак, именно эти новые возможности, обусловленные необходимостью управления цепочками поставок, явились причиной того, что темпы роста APS-систем стали значительно опережать темпы роста решений в сегменте ERP. Наряду с зарубежными системами (Berclain, Chesapeake Decision Sciences, CSC, Fygir, i2 Technologies, Manugistics, Numetrix, Optimax, Ortems, Preactor, Pritsker, Paragon Management Systems, ProMIRA, Red Pepper Software, Thru-Put Technologies и др.) в последние годы стали появляться и отечественные продукты (infor:APS, Adexa eGPS и др.). Опасения в том, что APS вырастут до новых ERP были, пожалуй, только у журналистов, поскольку изначально было ясно, что APS-системы не отвечают за финансы, закупки, документооборот и другие транзакционные функции ERP, но ведущие производители ERP-систем (People Soft, SAP, Oracle, SSA Global, JD Edwards, Marcam и др.) среагировали достаточно быстро и отметились в желании совместного использования своих решений с продуктами APS. Постепенно это сотрудничество переросло в естественную потребность интеграции на уровне ядра планирования ERP, которое может быть заменено APS-системой. В то же время APS может поставляться как отдельный продукт.
Укрупненная схема взаимодействия ERP и APS приведена на рисунке 3.
Рисунок 3. Укрупненная схема взаимодействия ERP и APS. Пример производственной программы с сроками запуска-выпуска изделий.
Организующим элементом на приведенной схеме является ERP-система, исполняющая роль как учетно-информационной системы, так и системы управления. В ее задачи входит формирование портфеля заказов из востребованной рынком продукции.
Необходимым этапом при формировании портфеля заказов является оценка возможности выполнения того или иного заказа, обладающего такими свойствами, как стоимость, сроки изготовления, объемы, параметры качества, соответствие требуемым техническим условиям и пр. Данная оценка проводится как с помощью несложных логистических инструментов, позволяющих определить возможность выполнения заказа с точки зрения существующего на предприятии уровня технологии (или – технологического уклада), возможности приобретения материалов и комплектующих, так и силами APS-систем, задача которых – определить возможность выполнения заказа во времени с учетом занятости производственных мощностей. При этом составляется расписание работ, необходимых для изготовления анализируемой продукции, для различных цехов предприятия. Расписание для вновь поступающей в портфель заказов продукции составляется с учетом того, что для ранее запланированных к производству заказов не пересматриваются моменты запуска и выпуска, т.е. при планировании используются либо существующие резервы времени, либо планирование изготовления предполагается на момент освобождения требуемых ОЦ от ранее запущенных в производство заказов. Если полученные в результате планирования предполагаемые сроки изготовления устраивают заказчика, то данная продукция поступает в портфель заказов, а затем включается в производственную программу. В противном случае рассматриваемая продукция не может быть принята в состав портфеля заказов.
В итоге соответствующие производственные подразделения получают от APS-системы в качестве плана определенный объем продукции, которую надо изготовить в указанные сроки. APS-система составляет планы, как правило, в момент поступления нового заказа. План по выпуску принятого к производству изделия спускается в те цехи, в которых должны быть изготовлены те или иные детали и сборочные единицы (ДСЕ) данного изделия.
В результате тандем ERP+APS позволяет сформировать не только производственную программу (план выпуска продукции), но и построить укрупненное расписание работ для всего предприятия. За счет более точного пооперационного планирования, т.е. расчета производственного расписания, APS, опираясь на информацию о состоянии поставок, запасов и наличия производственных мощностей, уточняет плановые сроки запуска-выпуска изделий. Возникающие рассогласования этих сроков с требованиями текущей производственной программы приводит к необходимости коррекции плановых сроков на уровне ERP.
Продолжение следует...
Публикуется с разрешения Фролова Е. Б.
Литература:
1. Производственный менеджмент. Под ред. С. Д. Ильенковой.-М.: ЮНИТИ-ДАНА, 2000. - 583с.
2. Тимковский В.Г. Дискретная математика в мире станков и деталей. – Наука, М.: 1002. – 144с.
3. Гаврилов Д.А. Управление производством на базе стандарта MRP II. – СПб.: Питер, – 2003. – 352с.
4. Бермудес Дж. Системы оптимизированного производственного планирования: новая причуда или прорыв в области управления производством и цепочками поставок? Производственный обзор. AMR Research.
5. Фролов Е.Б., Загидуллин Р.Р. MES-системы как они есть или Эволюция систем планирования производства. // Генеральный директор, № 4, 2008, с. 84-91.
6. Загидуллин, Р.Р. Оперативно-календарное планирование в гибких производственных системах /Под. ред. В.Ц. Зориктуева. – М.: Изд-во МАИ, 2004. – 208с.
Об авторах:
Фролов Евгений Борисович © 2010, д.т.н., профессор, Московский государственный технологический университет "СТАНКИН", кафедра "Информационные технологии и вычислительные системы".
Загидуллин Равиль Рустэм-бекович © 2010, д.т.н., профессор, Уфимский государственный авиационный технический университет (УГАТУ), кафедра "Автоматизация технологических процессов".
Другие материалы из раздела Организация производства
| Предыдущее: | Если у вас проблемы с планированием. Часть первая |
| Следующее: |
Промышленность и её роль в развитии общественного производства |
| Лучшее по просмотрам: | Организация производства: понятие, функции и сущность |